耐腐蚀性
提升耐腐蚀性能
无机膜体系抑制腐蚀介质向电镀锌表面渗透。以不同镀层厚度下的白锈、红锈盐雾试验结果为依据,选择适合的型号。
KEMP · 电镀锌性能升级
 特性
适用于 Upgrade 300 和 500
表面化学
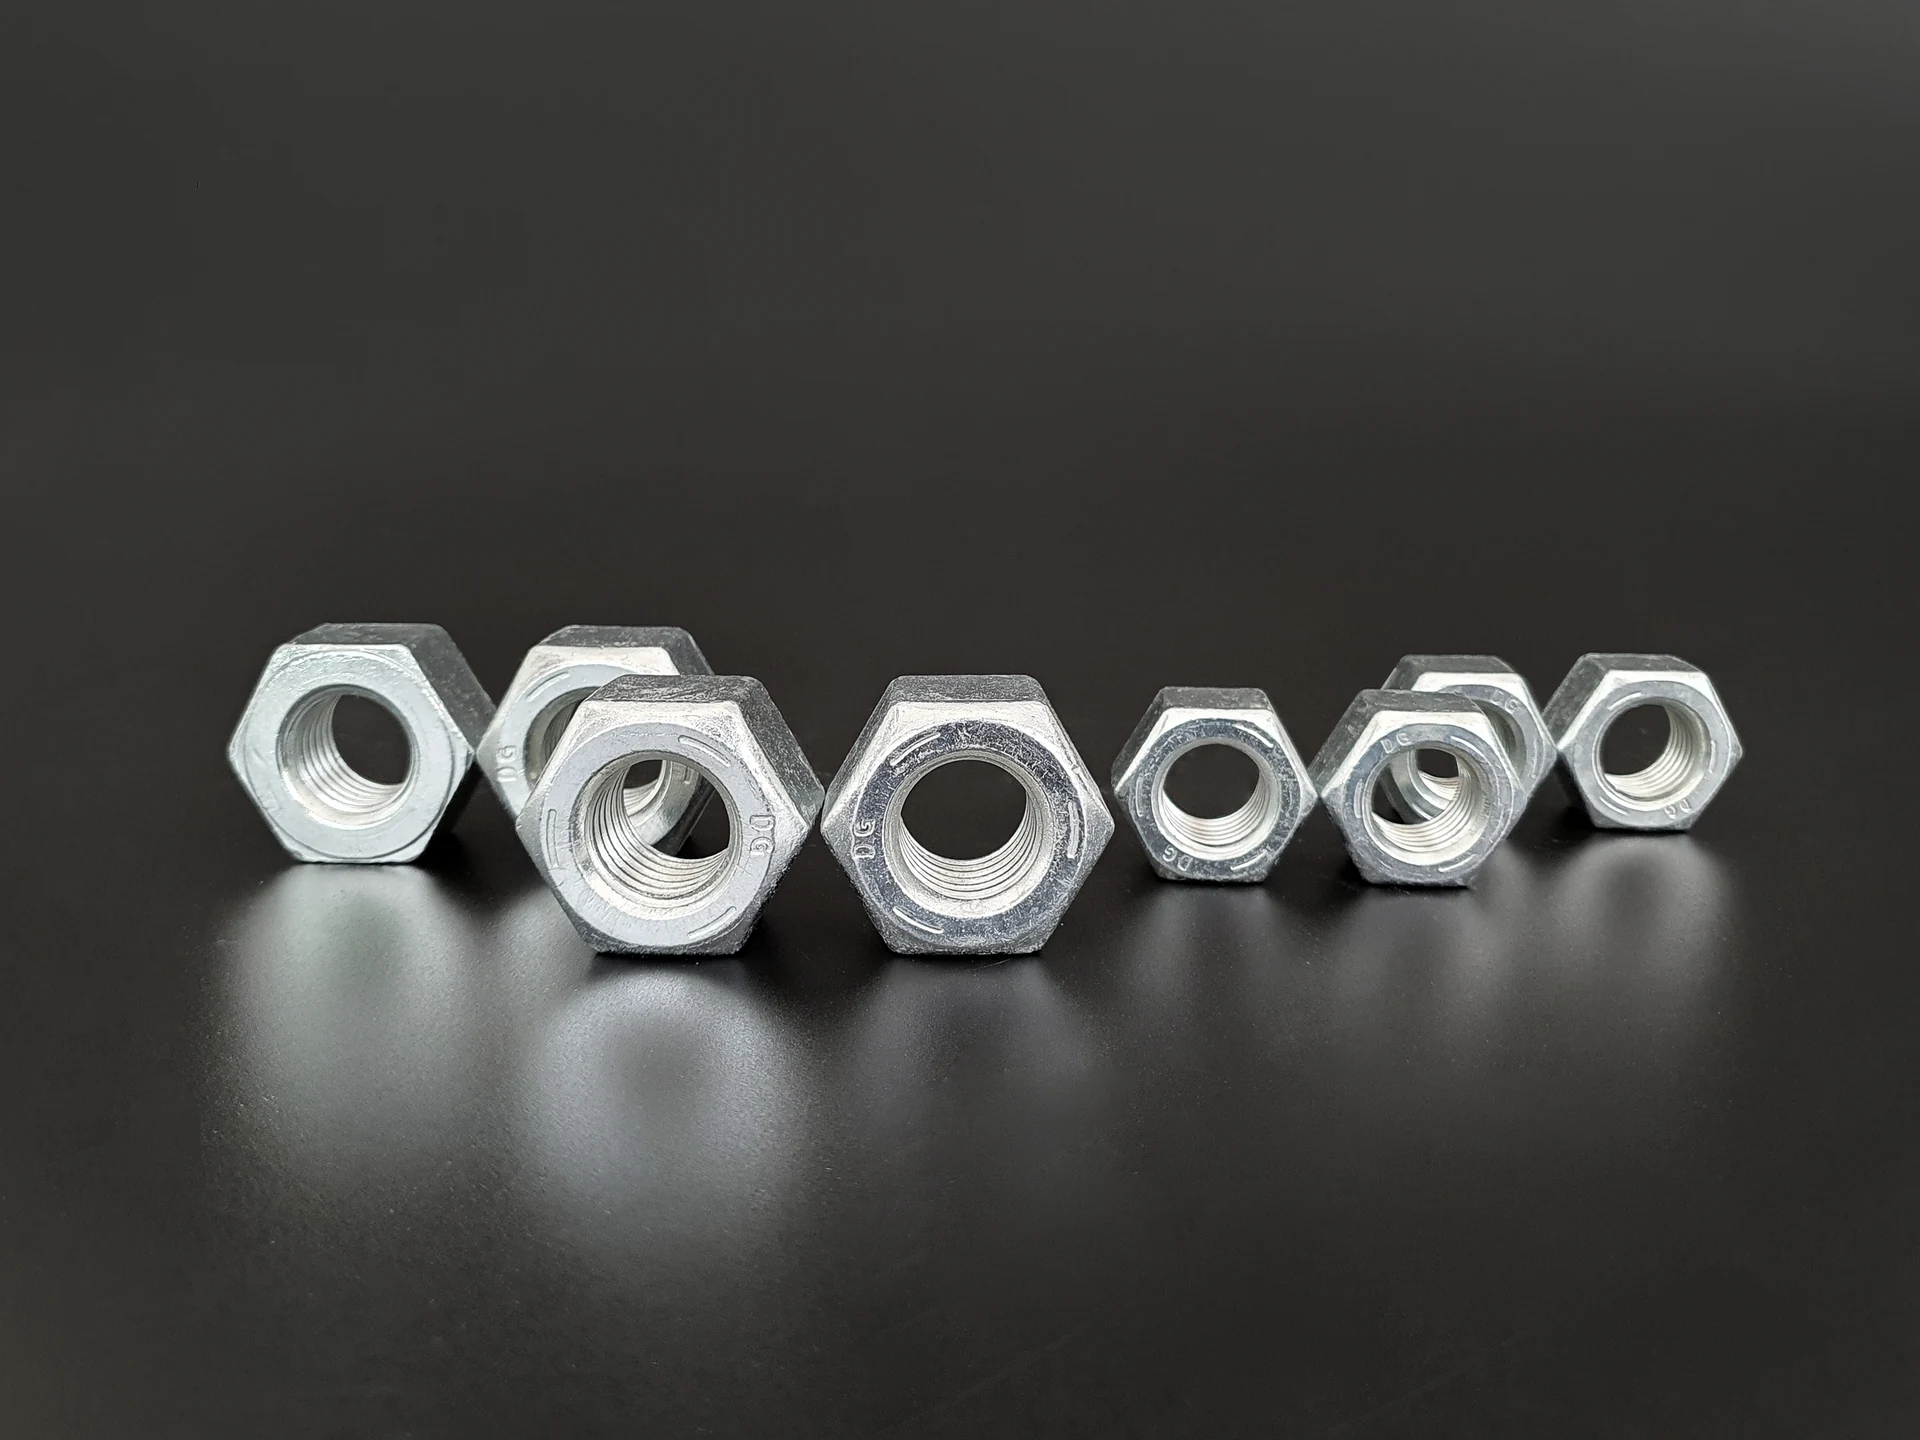
ELPANG 利用现有
电镀锌产线,提升零件的耐腐蚀性能。
核心性能
根据目标耐腐蚀性能、镀层厚度和现有后处理工艺,选择适合的 Upgrade 型号。
耐腐蚀性
无机膜体系抑制腐蚀介质向电镀锌表面渗透。以不同镀层厚度下的白锈、红锈盐雾试验结果为依据,选择适合的型号。
现有产线
ELPANG 可导入现有电镀锌产线。根据酸性或碱性镀液及后处理配置,优化处理药剂与运行参数。
工艺与成本
综合比较化学品单价、处理量、运行时间及消耗率。计算后即可查看导入前后的预计耗材成本、成本差额及变化率。
各膜厚的应用参考值请见下表。应用前须按实际零件和工艺条件进行试验。
ELPANG UPGRADE 系列
根据镀层厚度与耐腐蚀性能要求,从 Upgrade 100、300、500 中选择适合的型号。
提升薄电镀锌层零件的耐腐蚀性能。
白锈盐雾试验:15 hr
此型号暂未提供成本计算模型
根据不同零件要求,平衡锌镀层厚度与耐腐蚀性能。
不同膜厚的白锈盐雾结果见下表
为高要求零件及现有表面处理应用提升耐腐蚀性能。
不同膜厚的白锈盐雾结果见下表
下表列出各镀层厚度对应的白锈及红锈盐雾试验结果。Upgrade 300 和 500 提供成本计算模型。
膜厚与性能
依据 ELPANG Upgrade System 性能数据,列出7种膜厚与工艺条件,并分别显示白锈、红锈盐雾试验结果。
小屏幕设备可在表格内横向滑动,查看全部栏目。
| 型号 | 现有电镀锌 | ELPANG 处理后 | ||||
|---|---|---|---|---|---|---|
| 膜厚(µm) | 白锈盐雾(hr) | 红锈盐雾(hr) | 膜厚(µm) | 白锈盐雾(hr) | 红锈盐雾(hr) | |
| Upgrade 100 | ≈1 | 5 | 24 | ≈1 | 15 | 96 |
| Upgrade 300 | 3–5 | 24 | 72 | 2–3 | 48 | 120 |
| Upgrade 300 | 5–6 | 48 | 120 | 3–4 | 72 | 240 |
| Upgrade 300 | 8–10 | 72 | 240 | 5–6 | 72–96 | 300 |
| Upgrade 500 | 6–8 | 72 | 240 | 3–5 | 72–96 | 300 |
| Upgrade 500 | 8–10 | 72 | 240 | 6–8 | 72–120 | 400 |
| Upgrade 500 | 10–12 | 72 | 240 | 8–10 | 72–120 | 500 |
依据 2026-10-01 提供的资料。各行是不同膜厚条件下的应用参考值,并非所有膜厚均保证达到最长试验时间。100 的对照为未使用封闭剂的电镀锌,300/500 为使用封闭剂的电镀锌。须控制镀锌、三价钝化和后处理工艺,并在应用前对实际零件进行试验。盐雾小时数不代表实际使用寿命。
Upgrade 300 · PDF (KO) ↗ Upgrade 500 · PDF (KO) ↗
导入方法
结合现有工艺与目标性能,同步制定样品处理条件和工艺经济性方案。
确认酸性或碱性镀液、挂镀或滚镀方式、镀层厚度、后处理及封闭剂配置,并将现有白锈、红锈试验结果与客户规格对照。
按目标型号设定处理药剂与工艺参数,并在实际零件上评价耐腐蚀性、外观和尺寸。用量与稀释比例依据适用的 TDS 及产线专用技术规范确定。
计算后立即显示导入前后的预计耗材成本、差额及变化率;详细明细与技术咨询可按需查看。总制造成本分析还需计入人工、能源、设备调整及生产条件。
我们提供专用处理药剂、产线运行参数及质量管理支持。通过技术咨询明确支持范围与供应条件。
核心结果即刻显示
详细明细与技术咨询可按需选择。
查看结果无需填写联系信息。
耗材成本估算采用以中国为参考的价格情景,并根据汇率、供应价格、运费、合同条件、工艺配置、产能利用率与良品率调整。人工、能源及设备费用另行计算。